Когда клапан большого диаметра выходит из строя на месте, основная причина обычно связана с этапом механической обработки, а не с уплотнительным материалом. Корпус клапана некруглой формы, поверхность фланца, который больше не является плоской, или уплотнительная поверхность с шероховатой отделкой будут протекать под рабочим давлением, независимо от того, насколько тщательно был собран клапан. Именно эта скрытая зависимость является причиной того, что опытные покупатели делают качество обработки своим первым критерием отбора при выборе производителя клапанов для линий большого диаметра.
Основной вывод: Точность обработки, а не только сорт материала, определяет, выдержит ли большой клапан номинальное давление и достигнет ли ожидаемый срок службы. Перед приемкой поставки укажите измеримые допуски на биение отверстия, плоскостность фланца и шероховатость поверхности и потребуйте документированные данные проверки.
Почему обработка крупных клапанов более сложна, чем обработка стандартных клапанов
Физика больших клапанов усиливает небольшие ошибки обработки. Отклонение в 0,10 мм, которое было бы безвредно для клапана диаметром 2 дюйма, становится проблемой для клапана диаметром 400 мм и более, поскольку периметр уплотнения длиннее и погрешность распределяется по нему неравномерно. Результатом является неравномерное контактное давление, преждевременный износ седла и более высокие силы срабатывания. Четыре области заслуживают наибольшего внимания в любом проекте с большой арматурой:
Контроль допусков по размерам
Крупные отливки снимают остаточные напряжения по мере удаления металла и деформации корпуса. Надежный процесс позволяет добиться такого расслабления за счет обработки в два этапа: черновая обработка, за которой следует чистовая обработка на той же установке.
Поверхностная обработка мест уплотнения
Уплотнительные поверхности в больших клапанах с металлическими седлами обычно имеют Ra от 1,6 до 3,2 мкм. Более шероховатые поверхности задерживают частицы, ускоряют эрозию седла и увеличивают момент отрыва.
Геометрическое биение и концентричность
Отверстие, которое направляет запорный элемент, и противоположное отверстие должны иметь одну и ту же осевую линию в узких пределах. Несоосность проявляется в виде заедания, неравномерного износа и внутренних утечек.
Целостность материала за поверхностью
Механическая обработка обнажает пористость, шлаковые включения и изменения твердости, которые были невидимы на необработанной отливке. Ультразвуковой или капиллярный контроль после чернового прохода — единственный способ обнаружить их на ранней стадии.
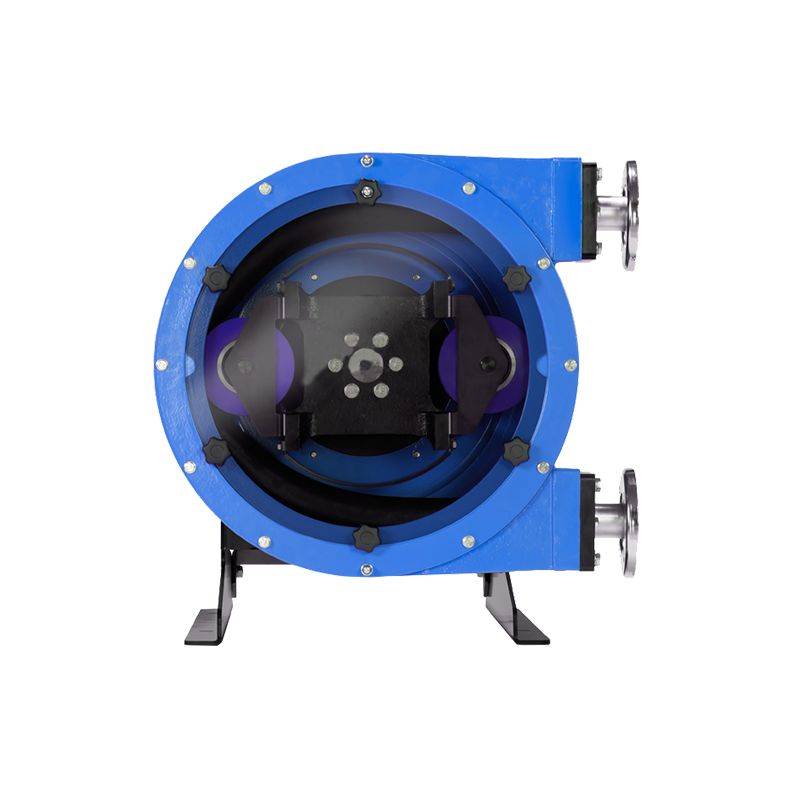
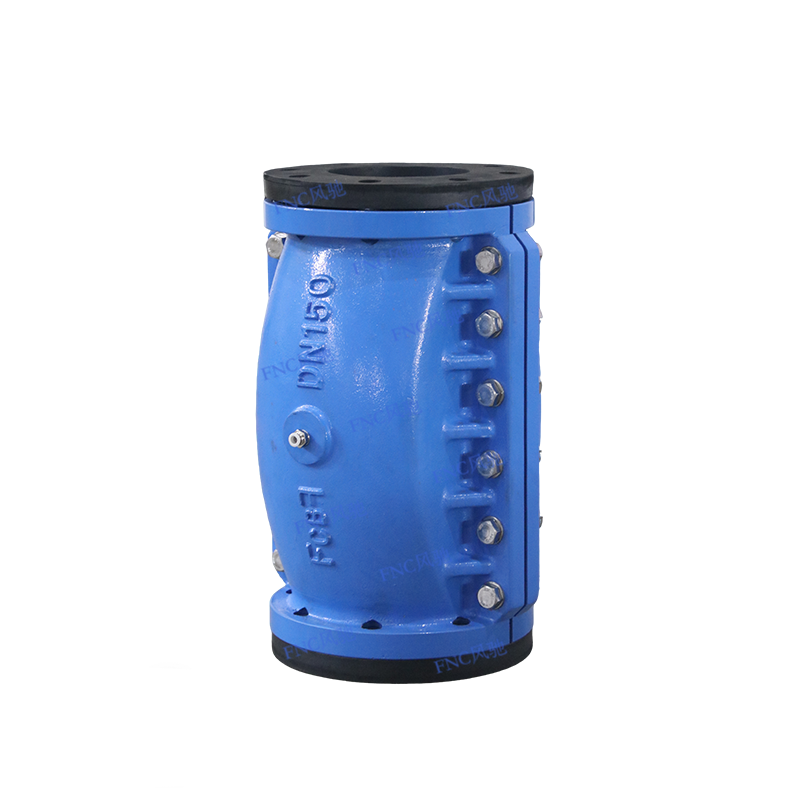
При работе с абразивными растворами инженеры все чаще используют пережимные клапаны большого диаметра именно потому, что они уменьшают количество прецизионно обработанных поверхностей, которые могут выйти из строя. Металлический корпус имеет прямое отверстие, а эластомерная втулка поглощает износ и обеспечивает уплотнение, поэтому критические обрабатываемые зоны ограничиваются поверхностями фланцев, которые поддерживают втулку.
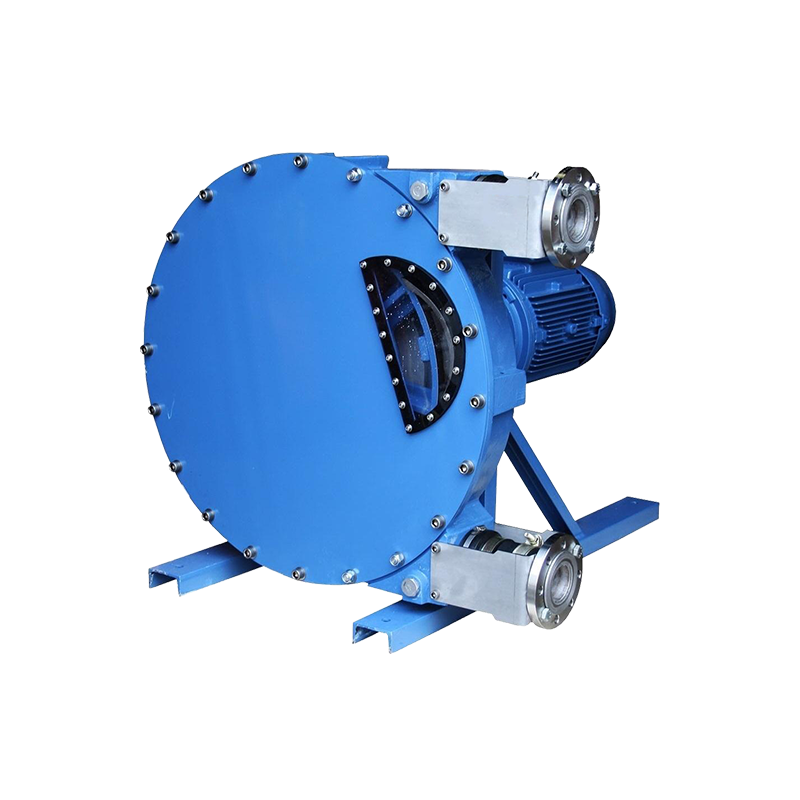
 Поставщики пережимных клапанов большого диаметра, Компания - Anhui Fengchi Pump Valve Manufa Fengchi - поставщики и компания пережимных клапанов большого диаметра в Китае, оптовая продажа пережимных клапанов большого диаметра онлайн, по сравнению с обычными ... Просмотреть продукт →
Рекомендуемые допуски на обработку и требования к поверхности для клапанов большого размера
Требовать от поставщика «высокой точности» менее эффективно, чем указывать реалистичные, измеримые пределы. При производстве крупной промышленной арматуры с номинальным диаметром от DN 300 до DN 1200 обычно используются следующие диапазоны:
Ориентировочные диапазоны обработки корпусов клапанов Ду 300–1200; сверьте точные значения с вашими собственными нормами проектирования и материалом. | Особенность | Типичный диапазон | Почему это важно |
| Биение отверстия в корпусе | 0,05–0,15 мм | Предотвращает неравномерное уплотняющее давление вокруг закрывающего элемента. |
| Плоскостность торца фланца | ≤ 0,10 мм на 300 мм | Предотвращает утечки во фланцах и неравномерную нагрузку на болты. |
| Шероховатость уплотнительной поверхности | Ra 1,6–3,2 мкм | Уменьшает износ седла и захват частиц |
| Концентричность отверстия штока | ≤ 0,05 мм | Обеспечивает плавное срабатывание и равномерное сжатие. |
| Равномерность толщины стенки | ± 10% от номинала | Поддерживает постоянное номинальное давление и вес отливки. |
Если клапан представляет собой конструкцию пережимного клапана, округлость отверстия и выравнивание фланца также определяют, можно ли установить втулку без перекручивания и защемления. Проконсультируйтесь с Руководство по выбору пережимных клапанов большого диаметра чтобы преобразовать рабочее давление, расход и размер трубы в правильные размеры корпуса, прежде чем запрашивать предложение.
Скрытые показатели, которые отличают хорошую обработку от плохой обработки
Самые дорогостоящие ошибки обработки — это те, которые обнаруживаются поздно. В приведенной ниже таблице сравниваются относительные затраты на обнаружение дефекта механической обработки в большом клапане на разных этапах проекта со стоимостью проверки в процессе, принятой за одну единицу:
4x
Окончательное испытание давлением
200x
Сбой в середине обслуживания
Практический смысл прост. Производитель, который измеряет биение и плоскостность отверстия, пока деталь все еще зажата, может исправить отклонение за считанные минуты. Тот же дефект, обнаруженный на собранном клапане, требует разборки, повторной механической обработки и нового испытания под давлением, а также может даже списать корпус, как только будет исчерпан припуск на механическую обработку. После установки клапана каждый час простоя умножается на производственные потери, поэтому операторы горнодобывающей и водной промышленности теперь запрашивают фактические отчеты о проверках перед отправкой.
Три скрытых показателя стоит уточнить у вашего поставщика:
- Независимо от того, прошел ли большой корпус обработку для снятия напряжения или старения перед черновой обработкой.
- Включает ли процесс как черновой, так и чистовой проходы, причем чистовой проход выполняется на той же настройке, что и черновой рез.
- Содержит ли отчет о проверке измеренные значения, а не просто заявление о том, что деталь «соответствует чертежу».
Где качество обработки крупных клапанов имеет наибольшее значение
Отказы, связанные с механической обработкой, неравномерно распределены по отраслям. На приведенной ниже круговой диаграмме показана приблизительная доля клапанных установок большого диаметра, в которых качество обработки является доминирующим фактором надежности, на основе текущих данных промышленных проектов:
- Добыча и переработка полезных ископаемых — 45%: абразивные растворы, большие трубопроводы и частая езда на велосипеде быстро изнашивают плохо обработанные седла.
- Вода и опреснение — 25%: Большие запорные клапаны должны работать без утечек в течение десятилетий с минимальным обслуживанием.
- Химическая переработка — 18%: Коррозионные среды требуют гладких поверхностей, плотного затвора и полной прослеживаемости материала.
- Производство электроэнергии — 12%: Контуры охлаждения и удаления золы требуют постоянного срабатывания и герметизации при термоциклировании.
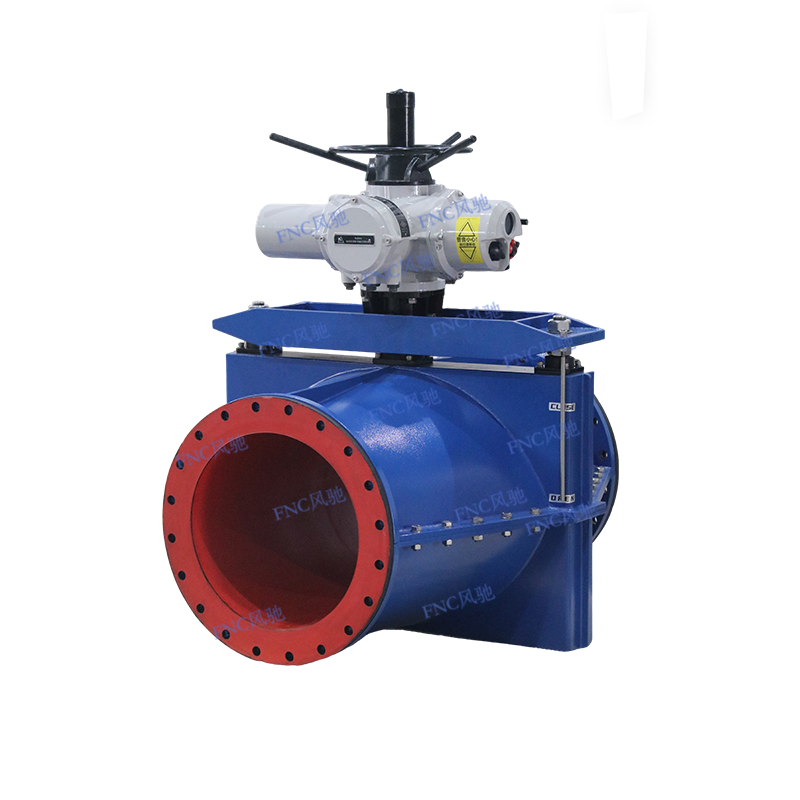
Горнодобывающая промышленность выделяется тем, что жидкость содержит твердые частицы. В большой шламовой линии любая утечка быстро разрушается и расширяется, а поверхность седла с плохой отделкой может выйти из строя в течение нескольких недель. Шламовые ножевые задвижки В этих линиях используются пережимные клапаны, поскольку их механически обработанные седла и сменные втулки рассчитаны на многократное воздействие абразивных сред.
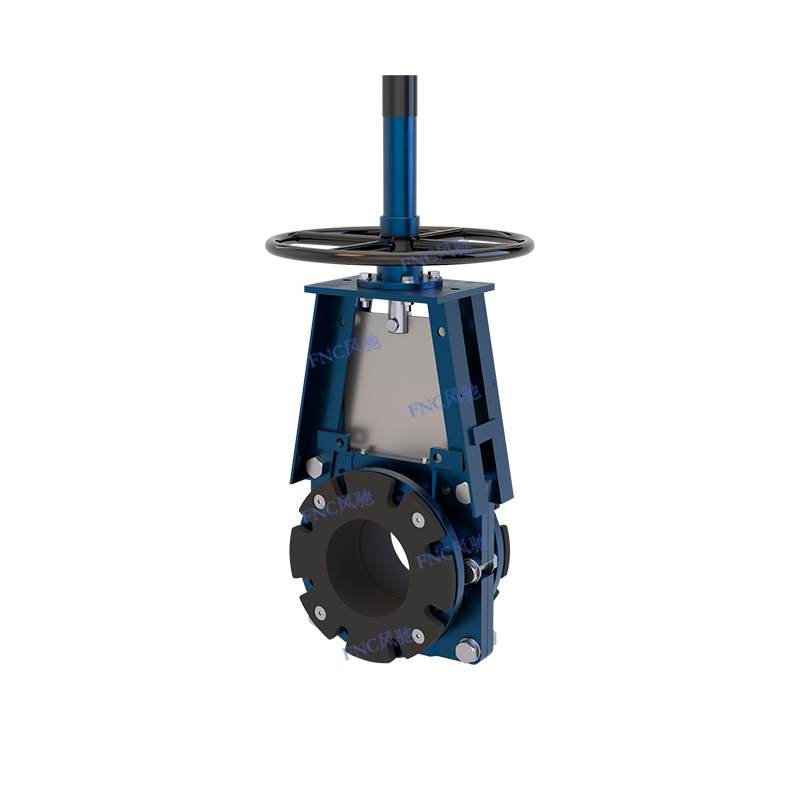
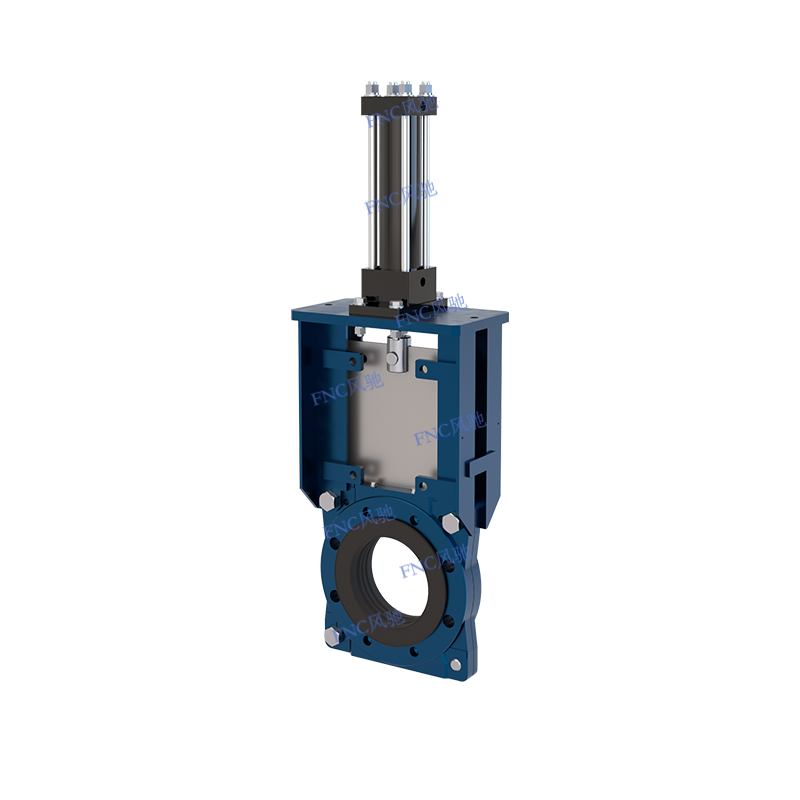 Ножевые задвижки KGV-D Поставщики, Компания - Производитель насосных клапанов Anhui Fengchi Fengchi - поставщики и компания ножевых задвижек KGV-D в Китае, оптовая продажа ножевых задвижек KGV-D онлайн, шламовая шиберная задвижка FNC ... Просмотреть продукт →
Последовательность производства, обеспечивающая качество обработки и рентабельность инвестиций
Дисциплинированная производственная последовательность выглядит простой, но ее копирование обходится дорого. Четыре этапа определяют окончательное качество любого крупного корпуса клапана, и каждый из них добавляет измеримую ценность проекту:
Шаг 1 · Проверка необработанной отливки
Химический состав, твердость и ультразвуковой контроль пористости. Отбраковка бракованной отливки позволяет избежать всех затрат на последующую обработку.
Шаг 2 · Снятие стресса и старение
Снимает остаточные напряжения, поэтому корпус не деформируется во время окончательной обработки или после установки под давлением.
Шаг 3 · Черновая и чистовая обработка.
Черновая обработка, дайте корпусу расслабиться, затем обработайте поверхности отверстия и фланца за один установ. Перед разжимом измерьте биение и шероховатость.
Шаг 4 · Сборка и испытание под давлением
Гидростатические испытания корпуса и седла в соответствии с применимым стандартом, при этом фактические значения фиксируются и соотносятся с номером плавки отливки.
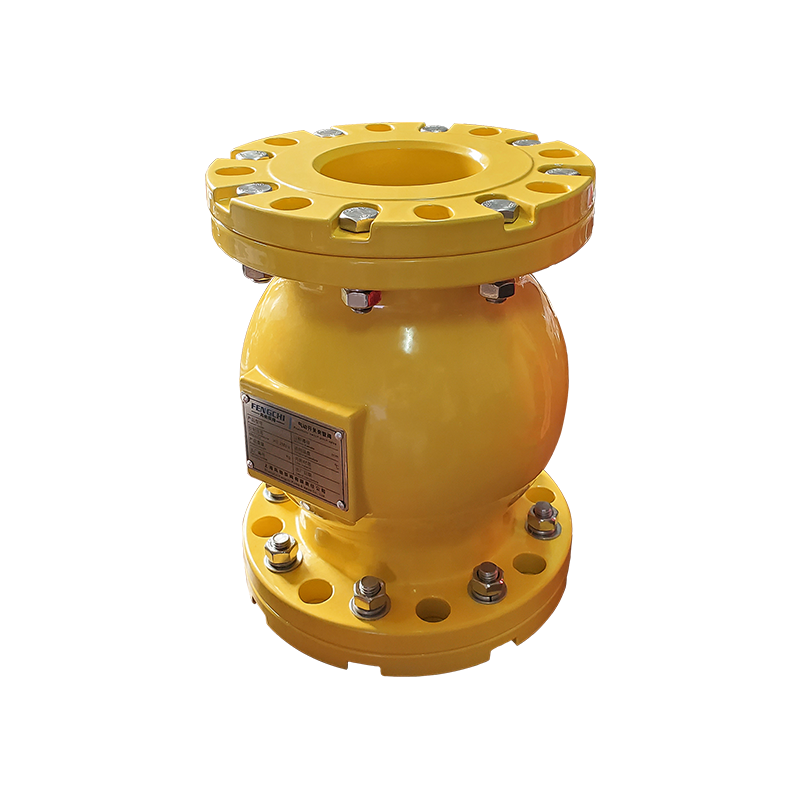
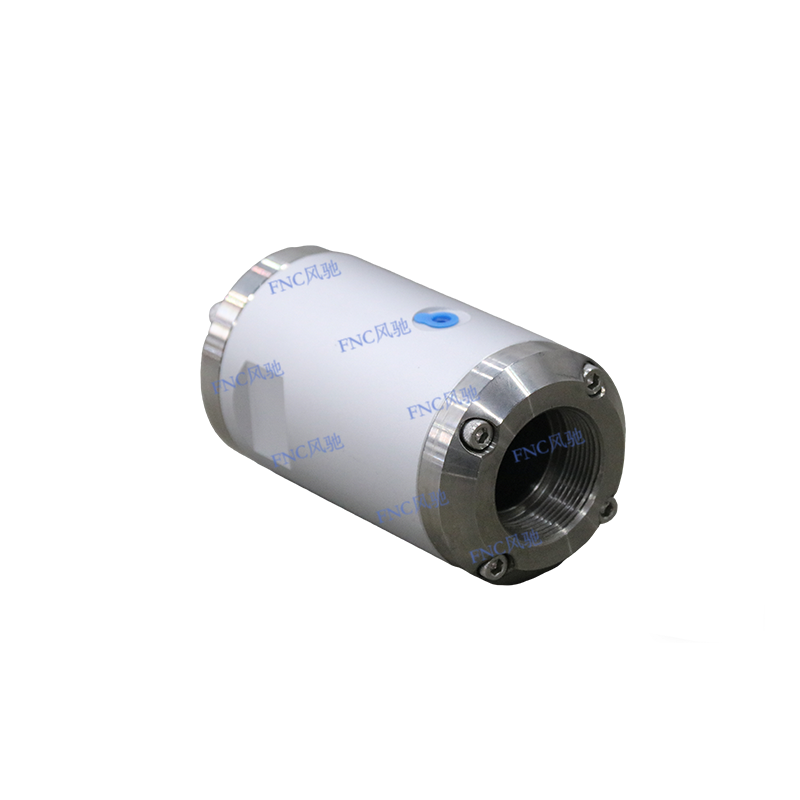
Логика окупаемости инвестиций проста: заплатив немного больше за кузов, обработанный по этому методу, вы в дальнейшем устраняете дополнительные затраты. В суспензионных контурах пережимные клапаны с пневматическим приводом большого диаметра обеспечивают дополнительное экономическое преимущество, поскольку втулка является единственным изнашиваемым компонентом; его можно заменить без повторной механической обработки и без снятия корпуса с трубопровода.
 Поставщики пережимных клапанов с пневматическим приводом большого диаметра, Компания - Anhui Fengchi Pump Fengchi - поставщики и компания пневматических пережимных клапанов большого диаметра в Китае, оптовая продажа пневматических пережимных клапанов большого диаметра на... Просмотреть продукт →
Перед заказом убедитесь, что поставщик может обосновать свои заявления о допусках. Наиболее практичным шагом является организовать заводской аудит : просмотрите станки, инспекционное оборудование и фактические записи последней партии. Производитель, который может показать вам процесс, почти всегда предоставит клапан лучшего качества, чем тот, который показывает только каталог.
Рекомендации по техническому обслуживанию и соблюдению требований для больших клапанов
Качество обработки продолжает влиять на техническое обслуживание после установки клапана. Несколько дисциплин определяют разницу между клапаном, не требующим особого обслуживания, и повторяющейся проблемой:
- Повторно проверьте плоскостность фланца и момент затяжки болтов во время первой остановки для технического обслуживания. Большое тело, обработанное в стрессовом состоянии, может немного оседать в первые месяцы.
- Для пережимных клапанов планируйте замену втулки в зависимости от износа, а не состояния корпуса; обработанное отверстие должно оставаться стабильным по размерам в течение многих лет. Для ножевых задвижек проверьте поверхности седла на предмет эрозии после абразивной эксплуатации.
- Сохраняйте оригинальные сертификаты на материалы, отчеты об испытаниях под давлением и записи размеров для проведения проверок. Это измеримое доказательство того, что качество обработки, указанное при заказе, действительно было достигнуто.
С точки зрения соответствия сопоставьте сертификаты производителя с юрисдикцией вашего проекта: ISO 9001 для системы управления качеством, маркировка CE в соответствии с Директивой по оборудованию под давлением для европейских проектов и документированные сертификаты гидростатических испытаний для каждого клапана. Если материал корпуса имеет решающее значение для безопасности, запросите сертификаты материала EN 10204 типа 3.1, чтобы тепло от литья сохранялось от литейного цеха до установленного клапана.
Качество обработки незаметно на фотографии готового изделия, но оно определяет первые несколько лет срока службы. Задавайте правильные вопросы о допусках, проверке и технологической дисциплине и выбирайте производителя, который может доказать и то, и другое, поскольку в клапанах большого диаметра обработанный корпус является основой, от которой зависят все остальные компоненты.

 ru

 English
 Español